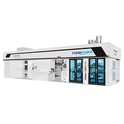


Machine d'impression flexo CIsont largement utilisés pour les films d'emballage flexibles tels que BOPP, PE et PET. Les films plastiques sont fins, très extensibles et sensibles à la déformation. Associé aux exigences actuelles des clients de l'emballage en matière de vitesse élevée, de couleurs multiples, de tirages courts, d'encres respectueuses de l'environnement et de qualité composite, cela pose des défis multidimensionnels à l'équipement. Changhong Flexo Printing Machine Machinery Co., Ltd., en tant que fabricant expérimenté de machines d'impression, expliquera dans cette présentation les défis quemachine d'impression flexo à impression centralesont confrontés lorsqu'il s'agit de films plastiques sous des aspects tels que le contrôle de la tension, la précision du repérage, la compatibilité du substrat, le séchage et le durcissement, la structure mécanique, l'encre et le corona, ainsi que l'exploitation et la maintenance de la production.

1. Le défi du contrôle de la tension, le principal problème du film plastique
Le module du film plastique est faible et son extensibilité est forte. Même une légère fluctuation de tension peut provoquer un allongement/contraction du film, entraînant directement un écart de repérage, un allongement de l'image et un enroulement des bords.
1. Passage unique-à faible-vitesse, alimentation du matériau et choc de tension de changement de rouleau continu : le film PE est particulièrement doux et les changements de tension instantanés sont sujets à l'étirement et à la déformation ; la tension segmentée traditionnelle est difficile à équilibrer en PE fin et en BOPP à haute résistance.
2. Uniformité de la tension sur toute la largeur : plus la largeur du film est large, plus la différence de tension sur les bords et au milieu est grande. Cela peut entraîner des bords ondulés, une conicité du rouleau et des rides à la surface du film.
3. Atténuation de la tension en fonctionnement à haute-vitesse : lors du mouvement du film à haute-vitesse, le frottement entre le film et le rouleau de guidage, ainsi que la résistance au vent, entraînent des perturbations de tension supplémentaires ; tous les groupes de couleurs duMachine d'impression flexo CIpartagent un cylindre de pression central, et la section libre du film à l'extérieur du cylindre de pression est très courte, mais les fluctuations de tension entrant et sortant du cylindre CI seront transmises à toutes les stations couleur, affectant la chaîne d'impression offset multi-couleurs.
Nouvelles exigences : une tension en boucle fermée-asservie complète, une tension conique, un tampon de pré-tension sont nécessaires et les courbes de tension pour différents matériaux de film (la tension du PE est bien inférieure à celle du BOPP) doivent être distinguées.

2. Défis liés à l’exactitude de l’enregistrement
L'avantage deMachine d'impression flexographique CIréside dans l’alignement des plaques. Cependant, dans le cas de l’impression sur film plastique, les difficultés se sont multipliées :
1. Dérive d'enregistrement dynamique causée par la dilatation et la contraction thermiques : la chaleur provenant du séchage de l'encre et du rayonnement UV des LED entraînera l'expansion et la contraction du film plastique. Le PE a les caractéristiques d’un point de fusion bas et est sujet au ramollissement et au rétrécissement lorsqu’il est chauffé. La température de séchage de l'encre à base d'eau-ne peut pas être trop élevée ; sinon, le film PE rétrécira et se froissera.

2. Courts tirages fréquents avec changements fréquents de plaques : les petites commandes et les versions multiples nécessitent un réétalonnage-à chaque fois qu'une plaque ou un substrat est changé ; L'alignement manuel traditionnel des plaques prend du temps-et nécessite un équipement pour prendre en charge un alignement rapide et automatique des plaques.
3. Surimpression multicolore-+ points fins : les emballages alimentaires nécessitent de petits points et des dégradés. L'étirement du film provoque un allongement des points et un flou des marges ; l’alignement horizontal et vertical des plaques doit continuellement compenser.
4. Exigence de changement de rouleau continu (temps d'arrêt nul) : lors du changement de rouleau, l'étirement soudain du film provoque un gaspillage soudain de film, ce qui rend la vitesse de réponse du servo de plaque extrêmement critique.
3. Défis liés à l'adaptation au changement rapide de plusieurs substrats
Les clients doivent désormais basculer entre l'impression de différents films plastiques sur un seulmachine d'impression flexo à impression centrale: BOPP, PE, PET et films composites. Les caractéristiques varient considérablement :
· PE : doux, avec un allongement élevé et une faible énergie de surface ;
· BOPP : Bonne résistance à la traction, mais sujet à l'électricité statique ;
· PET : résistant aux températures élevées, avec un faible allongement mais une dureté élevée ;
Défi:
1. Adaptation de la pression : Les empreintes entre le cylindre de presse central, le rouleau de gaufrage et le rouleau de plaque d'impression varient en fonction du type de film. Différents films nécessitent des pressions différentes ; une pression excessive peut endommager le film, provoquant des effets peau d'orange. Une pression insuffisante entraînera des résultats inexacts. Les changements fréquents de matériaux nécessitent une mémoire de pression rapide et une régulation de pression servo indépendante.
2. Problèmes statiques Les films plastiques sont des isolants. Le déplacement de la bande à grande vitesse génère une électricité statique importante, qui attire la poussière, crée des taches d'encre et des trous d'épingle, et présente des risques d'incendie. Les films PE et BOPP souffrent le plus de l'électricité statique. Les éliminateurs d'électricité statique doivent être adaptés aux matériaux du film et aux vitesses de ligne.
3. Planéité de la surface du film : Les matériaux du film entrant ont une épaisseur inégale et des bords ondulés. Bien que le cylindre de presse central duMachine d'impression flexo CISupporte le substrat, les défauts des matériaux entrants amplifieront les défauts d'impression.


4. Les défis liés au système de séchage/durcissement et les encres-écologiques sont la variable la plus importante
Les films plastiques ont différents niveaux de sensibilité à la chaleur et n’absorbent pas l’encre comme le papier. En fonction du support et de l'application,Machines d'impression flexo CIVous pouvez utiliser des encres flexographiques à base de solvant-à base d'eau-ou UV/LED UV. Le système de séchage ou de durcissement doit donc être soigneusement adapté au film et à l'encre.
1. Encres à base d'eau : elles ne peuvent évaporer l'humidité que par l'air chaud. Cependant, si la température de l'air chaud est trop élevée → le film PE rétrécira et se déformera ; si la température est trop basse → le séchage de la surface sera médiocre et le gaufrage ultérieur, la surimpression entraînera des salissures. Le volume du vent doit également être contrôlé ; un vent fort fera trembler le film, ce qui entraînera des fluctuations du décalage d'impression.
2. Encres UV LED : elles ont une vitesse de durcissement rapide, mais les lampes UV génèrent de la chaleur et ont une intensité lumineuse inégale ; pour certains films plastiques (comme le PE), après irradiation UV, le film deviendra cassant, la surface se fissurera et se contractera ; en même temps, un contrôle de l'ozone est nécessaire et l'adhérence de l'encre doit être prise en compte.


3. Processus mixte : certaines commandes utilisent une combinaison d'encres à base d'eau-et UV pour l'impression. L’aménagement de la section de séchage et le contrôle du zonage énergétique deviennent plus difficiles.
4. Émission de gaz d'échappement : les encres à base d'eau- produisent une grande quantité de vapeur d'eau et de COV. Un système de ventilation est nécessaire pour correspondre, et la perturbation du flux d'air affectera l'alimentation stable du film.
5. Défis liés au corona et à l’adhésion de l’encre
Les plastiques sont des matériaux non-polaires et les encres ont du mal à y adhérer :
1. Atténuation de la valeur corona : une fois le BOPP/PE traité avec la couronne, il s'atténuera avec le temps ; la constante diélectrique du film entrant est instable et la valeur diélectrique du même rouleau de film fluctue avant et après, entraînant une perte d'encre locale.
2. Exigences liées au corona sur les-machines : de nombreux clients exigentmachine d'impression flexo à impression centraleêtre équipé d'un corona en ligne, et un corona secondaire est ajouté avant l'impression. La difficulté réside dans : le film passant à travers le cadre corona à grande vitesse est sujet aux secousses et à la panne, et la puissance corona doit être automatiquement ajustée en fonction de la vitesse ; après le traitement corona, la température de la surface du film augmente, provoquant des problèmes d'étirement et d'impression offset.
3. Modifications de la formulation de l'encre : les encres flexo à base d'eau-de qualité alimentaire à faible migration présentent des différences significatives en termes de propriétés de mouillage. Le même rouleau de trame, différentes encres ont des quantités de transfert différentes, et l'équipement doit avoir une meilleure compatibilité avec le système de rouleau de trame et de grattoir.
6. Défis mécaniques et système
1. Précision du cylindre de presse central et déformation thermique : le grand cylindre de presse deMachines d'impression flexo CIchauffe continuellement et la légère dilatation thermique du corps du cylindre modifiera l'espace d'impression, affectant la pression et le décalage ; le système de refroidissement et de température constante du cylindre de presse doit être amélioré.
2. Doctor Blade et système de rouleau Anilox : pour les films plastiques fins avec une sérigraphie peu profonde, un couteau à gratter fermé et stable est nécessaire pour réduire les bulles d'air et le brouillard d'encre ; à des vitesses élevées, l'usure ou les vibrations de la racle provoqueront des traînées d'encre


7. Nouveaux défis apportés par le mode de production (petits lots, délais de livraison courts)
1. Changements de couleur fréquents et changements de rouleaux pour des commandes courtes : le nettoyage du chemin d'encre, le changement du rouleau de tramage et le changement de plaque nécessitent du temps. L'équipement doit permettre un démontage rapide de la chambre à encre et un positionnement rapide du support de plaque.
2. Contrôle du taux de déchets : le prix des matières premières du film plastique est élevé et les clients exigent le moins de déchets possible du film initial. Les exigences en matière de décalage automatique, de pré-compensation et de détection de défauts (inspection en ligne) sont augmentées.
3. Intégration de l'inspection en ligne : lemachine d'impression flexo à impression centralea un espace compact et une inspection visuelle doit être ajoutée pour surveiller la sous-impression, l'écart de décalage et les taches d'encre ; les signaux de détection doivent être liés au servo pour compensation.
8. Autres défis dérivés
· Température et humidité ambiantes : les fluctuations de température et d'humidité de l'atelier affectent directement l'expansion du film, l'électricité statique et le séchage des encres à base d'eau-, et les performances de l'équipement seront affectées par l'environnement de l'atelier ;
· Qualité après composition : après l'impression, le film imprimé doit être composé, et des solvants résiduels excessifs dans le film d'impression provoqueront des bulles de composé et une résistance au pelage insuffisante, et le système de séchage doit non seulement être sec en surface, mais doit également contrôler les solvants résiduels ;
· Consommation d'énergie et conformité : les émissions de COV, la consommation d'énergie et les règles de sécurité sont améliorées, et la consommation d'énergie des systèmes de séchage, d'échappement et UV est élevée.
Résumé
Le principal défi de l'impression flexo CI sur films plastiques consiste à maintenir une manipulation stable des bandes et une qualité d'impression constante tout en travaillant avec des substrats fins, étirables et-sensibles à la chaleur. Différents films tels que PE, BOPP et PET ont des caractéristiques différentes, qui affectent le contrôle de la tension, l'enregistrement, le séchage et l'adhérence de l'encre.
Pour répondre à ces exigences,Machine d'impression flexo CInécessitent un contrôle précis de la tension, une température stable du cylindre d'impression central, des systèmes de séchage optimisés, un contrôle corona et statique efficace et un réglage précis de la pression d'impression. Ces technologies aident à maintenir un repérage stable, une adhérence de l’encre et une efficacité de production dans différentes applications de films plastiques.
Changhong fournitMachines d'impression flexo CIpour l'impression rouleau-à-sur rouleau sur PE, BOPP, PET et autres matériaux d'emballage flexibles, avec des configurations personnalisées en fonction du substrat, de la largeur d'impression, de la quantité de couleurs et de la vitesse de production.